В сервисный центр «Зона-Сварки» поступил сварочный полуавтомат
Сварог REAL MIG 200. Клиент обратился с жалобами на нестабильную работу устройства, в процессе сварки шов «пенился», возникали глубокие поры, а дуга вела себя неравномерно.
Диагностика показала, что проблема носила комплексный характер, от внутренних неполадок в электронике до критических ошибок в сварочной оснастке и газовом тракте.
Что было сделано в рамках ремонта
- Компонентный ремонт платы управления. Восстановили стабильность параметров тока и алгоритм управления дугой на компонентном уровне без дорогостоящей замены всей платы.
- Замена клеммы заземления. Штатный зажим массы имел плохой контакт и повреждения кабеля, что вызывало просадки по току. Установили мощную, надежную клемму массы с увеличенной площадью контакта.
- Ревизия и замена расходных материалов горелки. Подобрали правильный контактный наконечник под проволоку диаметром 1.0 мм с корректной геометрией посадки.
- Контрольное тестирование. Провели испытания на металле толщиной 3 мм в защитной среде сварочной смеси с постепенным увеличением силы тока и скорости подачи.
Результат испытаний: аппарат держит мягкую, стабильную дугу без лишнего разбрызгивания, шов формируется плотным, монолитным, без раковин и пор.
Помимо ремонта платы, инженеры нашего сервиса обратили внимание на нюансы подключения, которые напрямую влияли на дефекты сварки:
- Положение наконечника в сопле. У клиента стоял нестандартный, удлиненный наконечник, выступающий за срез сопла. При таком расположении защитный газ рассеивается раньше времени, зона сварки захватывает кислород из воздуха, провоцируя кипение металла. Наконечник должен быть слегка утоплен внутрь сопла (на 1–2 мм).
- Неподходящий газовый редуктор. Аппарат был укомплектован кислородным редуктором вместо специализированного углекислотного (или универсального для сварочных смесей Ar/CO₂). Кислородный редуктор имеет иную конструкцию редуцирующего узла и не рассчитан на физические свойства углекислоты, из-за чего на длинных швах неизбежно происходит обмерзание клапана и прекращение стабильной подачи защитного газа.
- Защита от брызг. Для сохранения ресурса сопла и наконечника рекомендуется регулярно наносить антипригарный спрей или пасту — это предотвратит налипание капель металла и не допустит перекрытия газового канала.
Сварочный аппарат Сварог REAL MIG 200 полностью отремонтирован, проверен под рабочей нагрузкой и передан владельцу с официальной гарантией.
Нужна точная диагностика или профессиональный ремонт сварочного оборудования? Обращайтесь в сервисный центр «Зона-Сварки» — быстро определим реальную причину неисправности и вернем технику в строй.
Ремонт сварочного полуавтомата Сварог REAL MIG 200
<iframe width="720" height="405" src="https://rutube.ru/play/embed/c498be9ba3d2827fbd402ff9a24cc43e" style="border-width: medium; border-style: none;" allow="clipboard-write; autoplay" allowfullscreen="">
</iframe> <br>
Диагностика показала, что проблема носила комплексный характер, от внутренних неполадок в электронике до критических ошибок в сварочной оснастке и газовом тракте.<br>
<h3>Что было сделано в рамках ремонта</h3>
<ol>
<li>Компонентный ремонт платы управления. Восстановили стабильность параметров тока и алгоритм управления дугой на компонентном уровне без дорогостоящей замены всей платы.</li>
<li>Замена клеммы заземления. Штатный зажим массы имел плохой контакт и повреждения кабеля, что вызывало просадки по току. Установили мощную, надежную клемму массы с увеличенной площадью контакта.</li>
<li>Ревизия и замена расходных материалов горелки. Подобрали правильный контактный наконечник под проволоку диаметром 1.0 мм с корректной геометрией посадки.</li>
<li>Контрольное тестирование. Провели испытания на металле толщиной 3 мм в защитной среде сварочной смеси с постепенным увеличением силы тока и скорости подачи.</li>
</ol>
<p>
Результат испытаний: аппарат держит мягкую, стабильную дугу без лишнего разбрызгивания, шов формируется плотным, монолитным, без раковин и пор.
</p>
<p>
Помимо ремонта платы, инженеры нашего сервиса обратили внимание на нюансы подключения, которые напрямую влияли на дефекты сварки:
</p>
<ul>
<li>Положение наконечника в сопле. У клиента стоял нестандартный, удлиненный наконечник, выступающий за срез сопла. При таком расположении защитный газ рассеивается раньше времени, зона сварки захватывает кислород из воздуха, провоцируя кипение металла. Наконечник должен быть слегка утоплен внутрь сопла (на 1–2 мм).</li>
<li>Неподходящий газовый редуктор. Аппарат был укомплектован кислородным редуктором вместо специализированного углекислотного (или универсального для сварочных смесей Ar/CO₂). Кислородный редуктор имеет иную конструкцию редуцирующего узла и не рассчитан на физические свойства углекислоты, из-за чего на длинных швах неизбежно происходит обмерзание клапана и прекращение стабильной подачи защитного газа.</li>
<li>Защита от брызг. Для сохранения ресурса сопла и наконечника рекомендуется регулярно наносить антипригарный спрей или пасту — это предотвратит налипание капель металла и не допустит перекрытия газового канала.</li>
</ul>
<p>
Сварочный аппарат Сварог REAL MIG 200 полностью отремонтирован, проверен под рабочей нагрузкой и передан владельцу с официальной гарантией.
</p>
<p>
Нужна точная диагностика или профессиональный ремонт сварочного оборудования? Обращайтесь в сервисный центр «Зона-Сварки» — быстро определим реальную причину неисправности и вернем технику в строй.
</p>
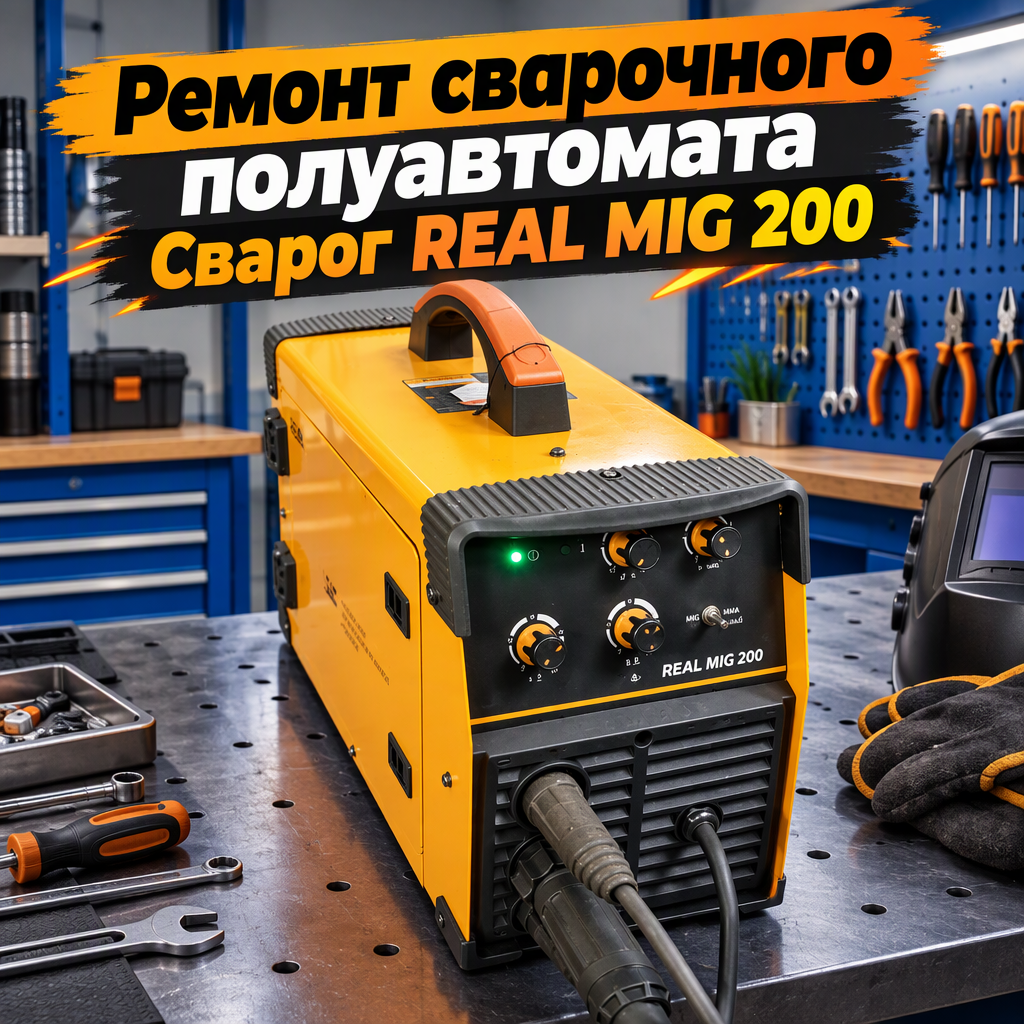
Ремонт сварочного полуавтомата Сварог REAL MIG 200
Ремонт сварочного полуавтомата Сварог REAL MIG 200
Ремонт сварочного полуавтомата Сварог REAL MIG 200